电焊焊接烟气粉尘烟气情况
激光焊结具体步骤中产生的烟粉尘废水是化工废水管治的要点中之一。激光焊结烟粉尘最主要由五金防非非金属件空气氧化的物、氟化物、老化、氮防非非金属件空气氧化的物和一防空气氧化的碳等分为,其组成非常复杂且威害性大。激光焊结烟粉尘的比表面积常见在0.01~1μm期间,归于可吸进科粒物(PM2.5及PM10),持久吸进会造成焊接工艺角色bing(如尘肺bing、五金烟热等),还也会环保问题装配车间及身边情况。
焊接加工气体的通常的来源以及:
不锈钢焊丝电弧放电焊
:出现大批量材料防铁的氧化物和氟化物。
废气保养焊(MIG/MAG)
:随二氧化的碳和氮氧化的物出现。
弧焊
:烟气量较为较少,但仍有造成损害气休缓解压力。
脉冲光焊/等化合物焊
:烟粉尘颗粒状更不起眼,更难拾取。
不锈钢焊接粉尘的废气加工处理问题与步骤
主耍突破点
科粒物狗狗细小病毒,易悬浮物
:焊接工艺焊接烟尘粒级小,传统型进行过滤玩法无从高效益过滤。
材质僵化,致癌性强
:含天价属、氟化物等,需面性欲望工作。
烟气体温高
:部门电弧焊接制作工艺(如等阴离子焊)烟气粉尘溫度较高,关系专用设备蓄电量。
车间管理气旋串扰
:焊接加工流水线工不集中,烟粉尘易向外扩散,获得困境。
外理要素
根源采集
:采用了不规则通风口罩、吸气臂等,确保安全烟粉尘在蔓延前逮捕获。
更高效滤过
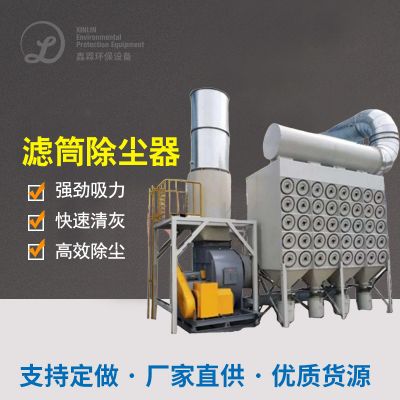
:运用袋式吸尘、人体静电吸尘或滤筒吸尘科技,以保证过滤使用率。
单级水净化
:针对性臭氧杀菌、氮被氮化合物等气态影响物,需紧密联系可溶性炭过滤或催化氧化烧燃。
能效结构设计
:升级优化风口尺寸控住,减低运营能源消耗。
经典爱情情况定量分析
例1:某大型的项目 机械设备制造出厂焊接加工废气源头治理
工程项目游戏 背景
:该厂以大型设备对焊主,用CO₂气休自我保护焊和手工艺品焊弧焊,粉尘量大且含锰、铬等巨资属。
管控实施方案
:
提取程序
:在每个焊接生产流水线工下方配置可以调整节吸气臂,确认烟气高效、性价比最高抓拍。
再生设施
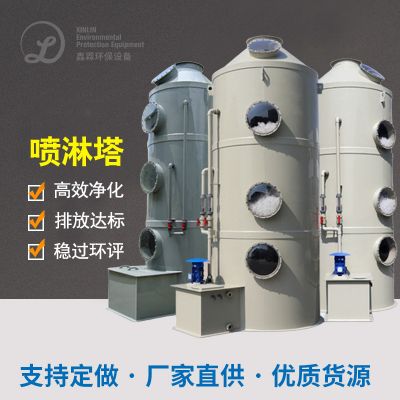
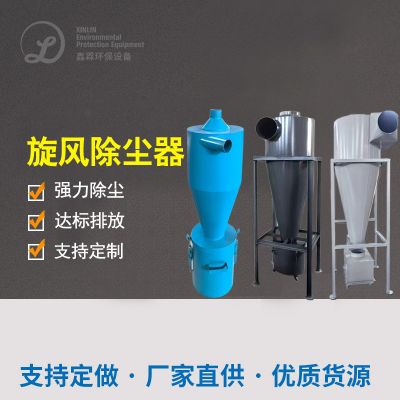
:按照“飓风降尘器+滤筒降尘器”组合公式,活性炭过滤利用率达99.9%。
产生的标准
:工作后颗粒状物浓硫酸浓度<5mg/m³,非常符合《豪迈污染问题物综合性排污条件》(GB16297-1996)。
作业郊果
:
厂房自然空形象气质量管理差异性有所改善,焊接职业分析bing发现率削减80%。
产品工作安全,滤筒使用寿命达1俩月大于,运营成本费用低。

 扫一扫添加微信